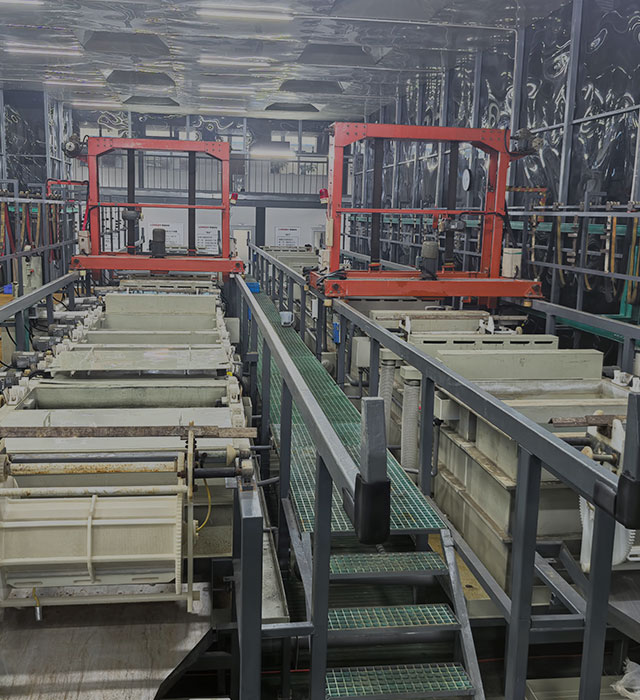
在现代精密制造领域,薄壁零件因自身结构特性,在薄壁零件镀金加工环节,极易出现变形问题,这也让工艺取舍陷入两难,成为不少加工企业亟待破解的瓶颈。薄壁零件壁厚较薄、刚性较弱,而镀金加工过程中,从前期除油、活化,到中期电镀、后处理,每一个工序都可能带来不同程度的应力变化,稍有把控不当,就会导致零件出现翘曲、凹陷等变形,严重影响零件精度与使用性能,让薄壁零件镀金加工的质量稳定性大打折扣。
想要破解这一难题,精准把握工艺平衡至关重要。不同于普通零件的镀金加工,薄壁零件镀金加工需要对各工序参数进行精细化调控,既要保证镀层均匀、结合力达标,又要最大限度降低加工带来的应力,这正是工艺取舍的核心所在。很多加工场景中,为提升镀层质量会加大电流密度,却容易加剧零件变形;降低电流密度虽能缓解变形,又可能出现镀层过薄、附着力不足的问题,也让薄壁零件镀金加工的工艺平衡难度进一步加大。
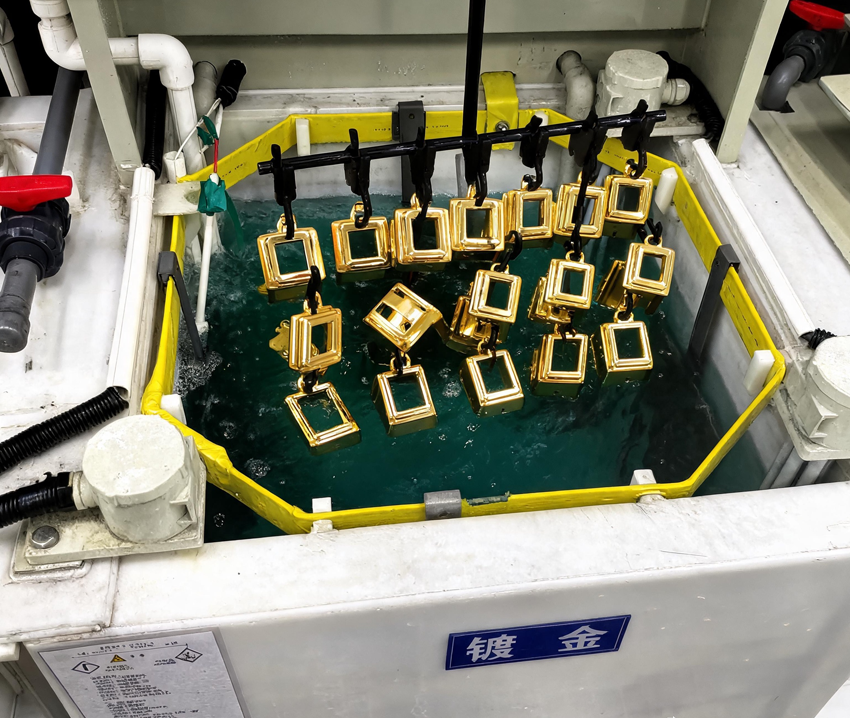
为破解薄壁零件镀金加工变形的痛点,行业内逐步形成了成熟的优化方案。一方面,可借助专用夹具对薄壁零件进行刚性支撑,减少加工过程中的应力释放;另一方面,通过优化镀液配方、调整加工温度与电流参数,在保障镀层品质的同时降低应力影响。这种兼顾质量与精度的工艺模式,既守住了薄壁零件镀金加工的质量底线,也打破了工艺取舍的两难局面,让工艺平衡成为可能。
薄壁零件镀金加工的变形难题,本质是工艺精度与零件特性的适配问题。唯有持续优化加工流程,精准把握工艺取舍的平衡点,将薄壁零件镀金加工的变形风险降到最低,才能适配高端制造的严苛要求,让薄壁零件镀金加工技术真正适配各类精密制造场景,为行业发展提供坚实支撑。